
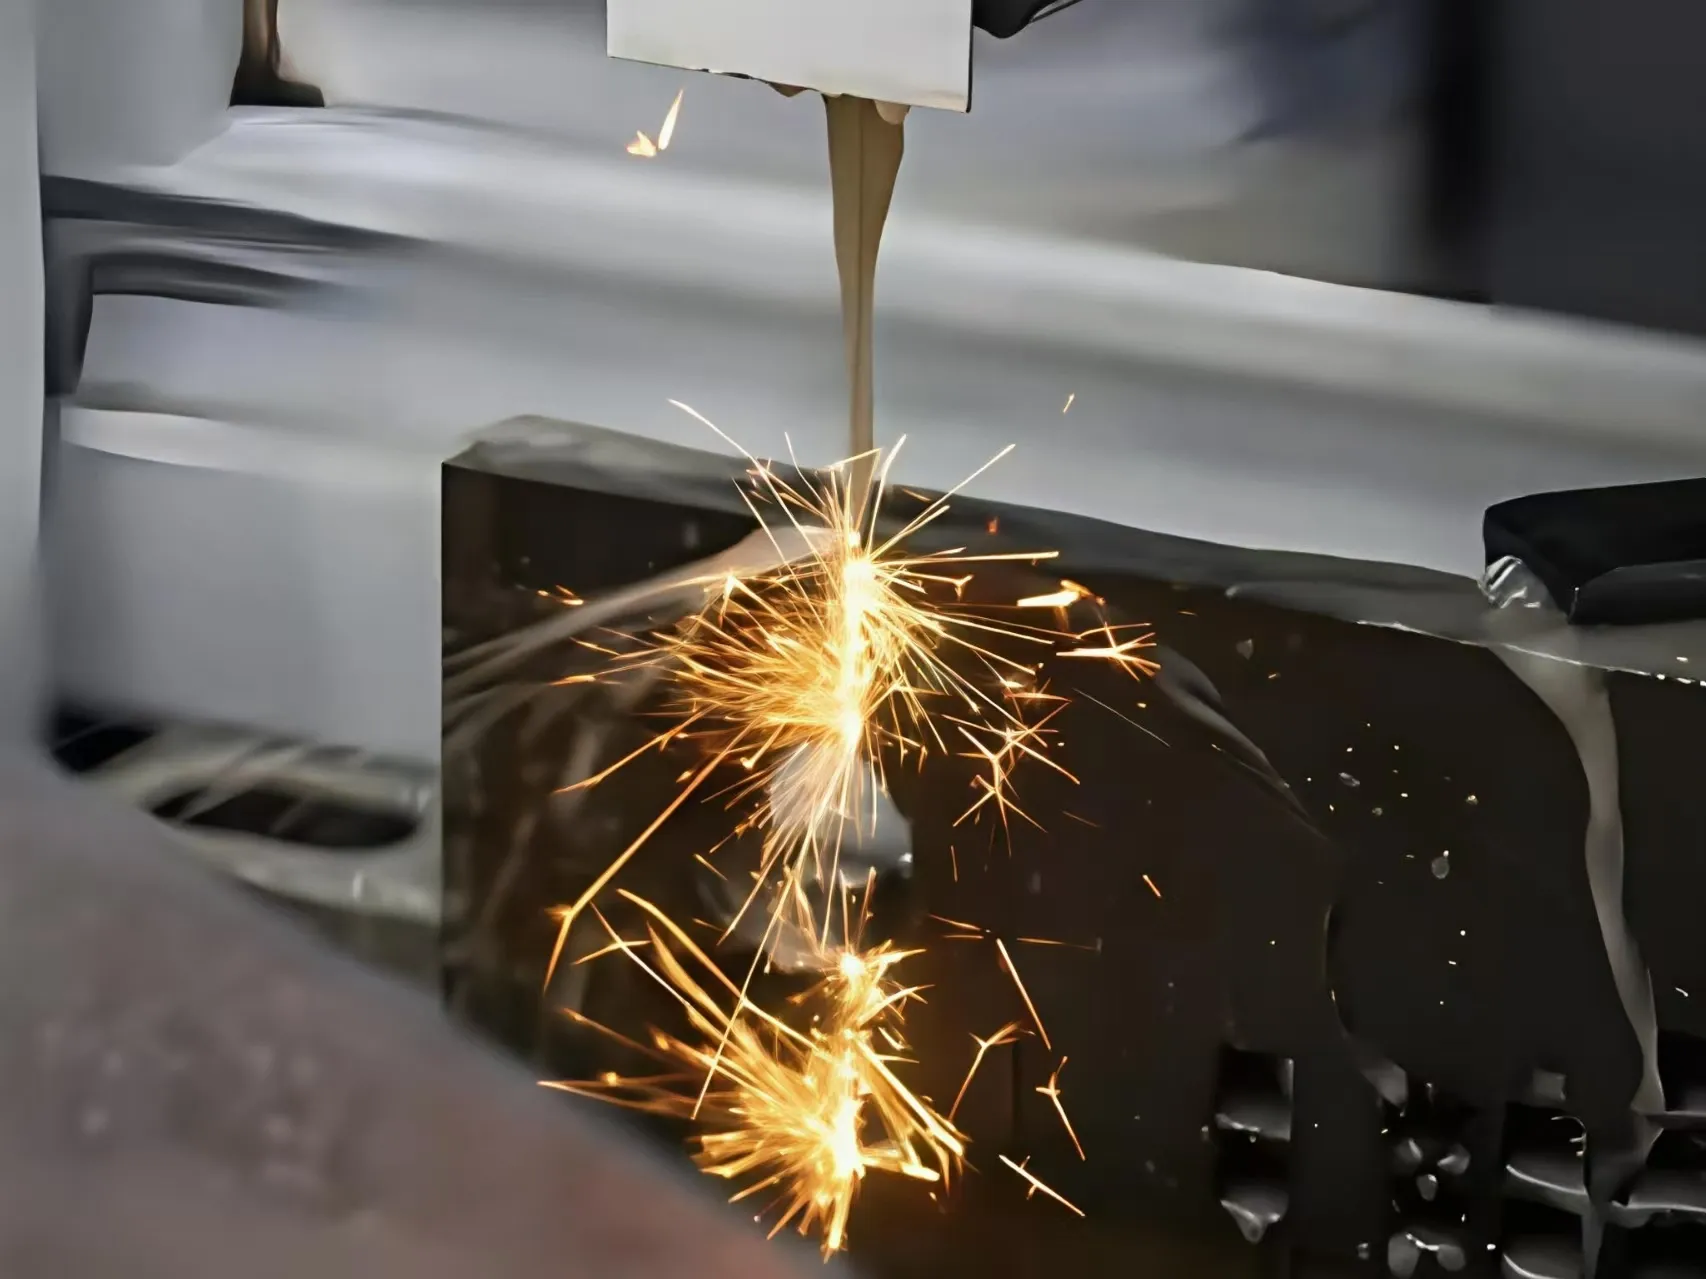
Электроэрозионная вырезная обработка проволокой
Anxin Precision использует передовую технологию электроэрозионной вырезной обработки проволокой (WEDM) для изготовления высокоточных компонентов для аэрокосмической, медицинской, электронной и автомобильной промышленности. Наш процесс WEDM обеспечивает бесконтактную обработку твердых, хрупких материалов и сложных геометрий, гарантируя точность на уровне микронов и превосходное качество поверхности. Благодаря возможностям индивидуализации OEM/ODM и экономически эффективным решениям мы превращаем ваши сложные конструктивные требования в надежные детали высокого качества.
Получить предложениеКак достичь электроэрозионной вырезной обработки проволокой (WEDM)?
1. Установка заготовки и проволочного электрода
Закрепите токопроводящую заготовку на столе станка WEDM и проденьте тонкий, непрерывно движущийся проволочный электрод (обычно латунный или медный) через предварительно просверленное стартовое отверстие или вдоль целевой траектории резки.
2. Настройка параметров
Установите критически важные параметры обработки, включая напряжение разряда, ток, скорость подачи проволоки и расход диэлектрической жидкости, исходя из материала заготовки (например, вольфрам, сталь) и требуемой точности.
3. Выполнение разряда и резки
Погрузите заготовку и проволоку в диэлектрическую жидкость для охлаждения зоны и удаления отходов; станок генерирует контролируемые электрические искры между проволокой и заготовкой, эродируя материал, а система CNC направляет проволоку по запрограммированной траектории для точного формирования.
4. Финишная обработка после механической обработки
После процесса резки извлеките заготовку, выполните очистку и удаление заусенцев, чтобы устранить остаточные отходы и обеспечить соответствие детали требуемым стандартам качества поверхности и размерных допусков.
Конструкция WEDM
1. Система проволочного электрода: Состоит из тонкой токопроводящей проволоки (латунь/медь), катушек с проволокой, натяжителей и направляющих, обеспечивающих стабильное непрерывное движение проволоки во время обработки.
2. Приспособление и стол для заготовки: Прецизионный стол с ЧПУ-управлением и зажимами для фиксации заготовки, обеспечивающий многоосевое позиционирование для сложных траекторий резки.
3. Установка диэлектрической жидкости: Включает резервуар, насос и сопла для циркуляции и распыления диэлектрической жидкости, охлаждения зоны обработки и удаления отходов.
4. Шкаф управления CNC: Центральный модуль управления, который хранит программы резки, регулирует параметры обработки и приводит в движение проволоку и стол для высокоточного формирования.
Принципы WEDM
1. WEDM компании Anxin Precision использует термическую искровую эрозию для резки твердых токопроводящих материалов с точностью на уровне микронов без физического контакта.
2. Наша система диэлектрической жидкости обеспечивает эффективное охлаждение и удаление отходов,обеспечивая превосходное качество поверхности для сложных компонентов.
3. Управляемое ЧПУ перемещение проволоки обеспечивает точное формирование сложной геометрии, отвечая самым строгим требованиям к допускам в высокотехнологичном производстве.
Ключевые преимущества технологии WEDM
1. Бесконтактная обработка
Отсутствие прямого физического контакта между проволокой и заготовкой исключает износ инструмента и деформацию, что идеально подходит для тонкостенных или хрупких компонентов.
2. Высокая точность и допуски
Обеспечивает точность на микронном уровне и жёсткие размерные допуски, позволяя обрабатывать сложную геометрию, например узкие пазы и острые углы.
3. Универсальная совместимость с материалами
Обрабатывает твёрдые, электропроводящие материалы (например, вольфрам, титан, закалённую сталь), которые сложно обрабатывать традиционными методами.
4. Превосходное качество поверхности
Минимизирует необходимость последующей обработки благодаря гладкому качеству поверхности, уменьшая образование заусенцев и остаточные напряжения в готовых деталях.
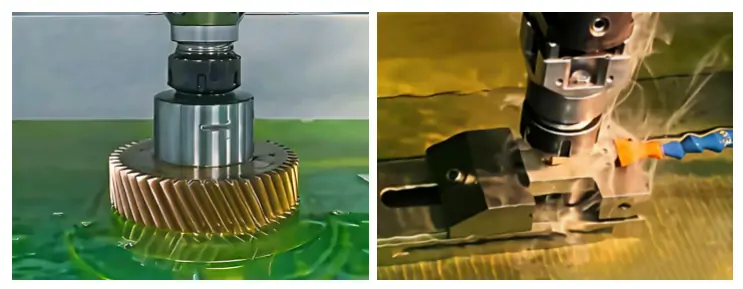
Классификация WEDM
1. По точности обработки: обычная WEDM & высокоточная WEDM
- Обычная WEDM отличается экономичностью и подходит для стандартных промышленных деталей с умеренными требованиями к допускам, а также для серийного производства изделий простой и средней сложности.сложных компонентов.
- Высокоточная электроэрозионная вырезная обработка WEDM оснащена современными системами ЧПУ и сверхстабильным контролем натяжения проволоки, обеспечивая точность на уровне микрона, что идеально подходит для изготовления аэрокосмических, медицинских компонентов и прецизионных деталей пресс-форм.
2. По режиму движения проволоки: электроэрозионная вырезная обработка NC WEDM и электроэрозионная вырезная обработка с рециркуляцией проволоки (WEDM-R)
- NC WEDM использует одноразовую латунную или медную проволоку, которая непрерывно перемещается и утилизируется после использования, обеспечивая стабильные характеристики резки при крупносерийной обработке.
- WEDM-R использует систему рециркуляции проволоки для повторного использования электродной проволоки, снижая затраты на материалы при сохранении хорошей точности для мелкосерийных проектов с ограниченным бюджетом.
3. По типу диэлектрической жидкости: WEDM на водной основе и WEDM на масляной основе
- WEDM на водной основе использует деионизированную воду в качестве диэлектрической жидкости, обеспечивая быстрое охлаждение и эффективную очистку от отходов; это наиболее распространённый выбор для обработки большинства токопроводящих металлов.
- WEDM на масляной основе использует изолирующее масло, обеспечивая лучшую чистоту поверхности и меньший износ электрода; подходит для обработки чрезвычайно твёрдых материалов, таких как карбид вольфрама.
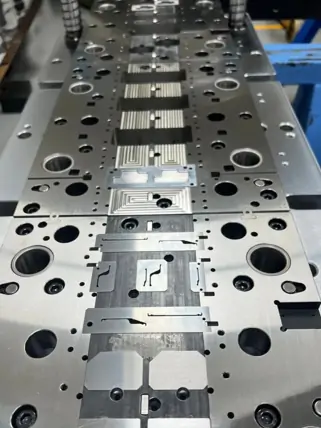
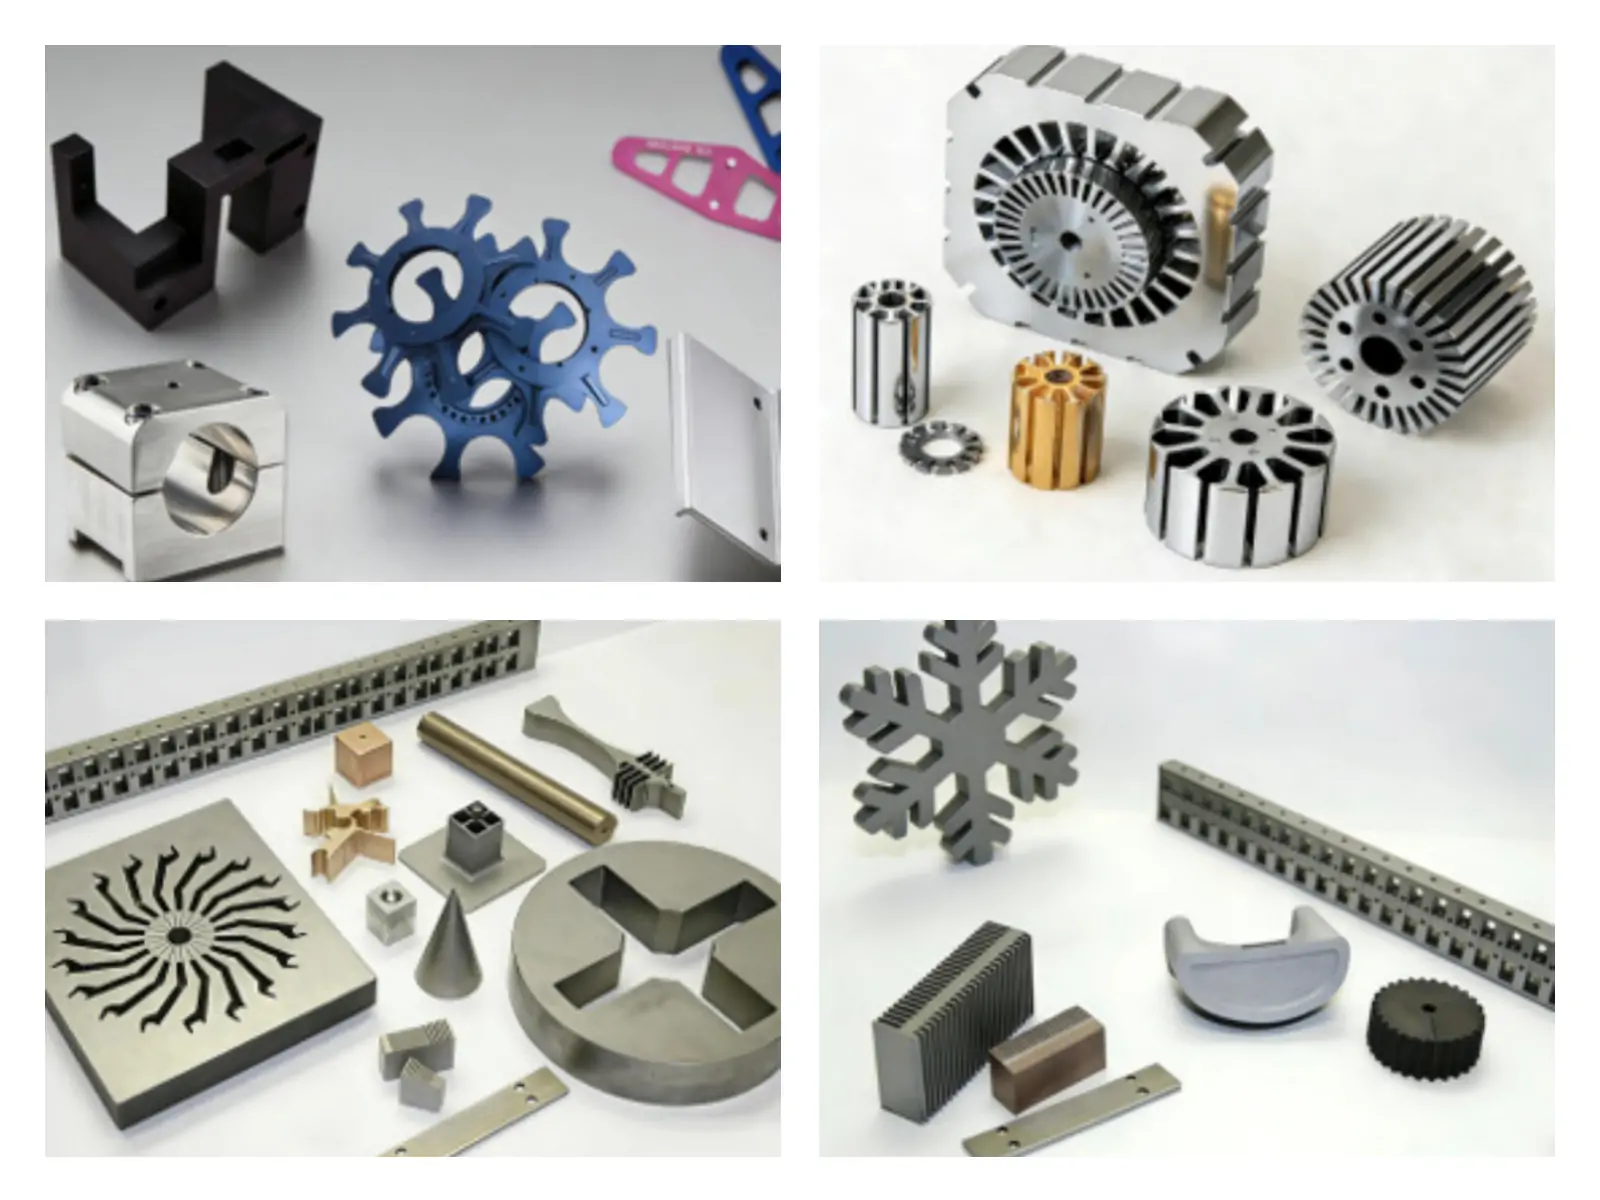
Типичные компоненты и отрасли применения WEDM
1. Типичные прецизионные компоненты
- Детали пресс-форм и штампов: Стержни, вставки матриц, литейные формы и последовательные штампы со сложными контурами.
- Аэрокосмические детали: Охлаждающие отверстия лопаток турбин, компоненты сопел двигателей и облегчённые конструкционные кронштейны.
- Медицинские устройства: Лезвия хирургических инструментов, компоненты ортопедических имплантатов и микро-свёрла для стоматологических инструментов.
- Прецизионные детали машин: Зубья шестерён, шлицы и микропазы для высокоточного измерительного оборудования.
2. Ключевые отрасли применения
- Производство пресс-форм и штампов: Наиболее распространённая область применения, позволяющая изготавливать сложные геометрические формы пресс-форм, которые трудно обработать традиционными методами.
- Аэрокосмическая и оборонная промышленность: Производство высокопрочных, жаростойких компонентов из сплавов с жёсткими требованиями к допускам.
-Medical Device Manufacturing: Изготовление биосовместимых металлических деталей с микронной точностью для хирургических инструментов и имплантатов.
- Электроника и полупроводники: Изготовление прецизионных выводных рамок, контактных штырей и микроэлектродных компонентов.
- Автомобильная промышленность: Механическая обработка форсунок топливных инжекторов, шестерён трансмиссии и компонентов датчиков для высокопроизводительных автомобилей.
Материалы, подходящие для обработки методом WEDM
1. Высокопрочные легированные стали
Инструментальная сталь, штамповая сталь, быстрорежущая сталь (HSS): Идеальны для компонентов пресс-форм и штампов, требующих износостойкости и твёрдости; обеспечивают длительный срок службы штампов для штамповки и литья под давлением.
2. Жаропрочные суперсплавы
Титановые сплавы, сплавы на основе никеля (например, Inconel, Hastelloy): Используются в деталях авиационных двигателей и высокотемпературных компонентах; выдерживают экстремальные тепловые и механические нагрузки.
3. Закалённые металлы и композиты
Твёрдый сплав, кермет, спечённые металлические композиты: Подходят для режущих инструментов и прецизионных механических деталей; сохраняют структурную целостность даже при обработке в условиях высоких нагрузок.
4. Проводящие цветные металлы
Медь, латунь, алюминиевые сплавы: Применяются в электрических компонентах и лёгких конструкционных деталях сложной формы; обеспечивают быструю и точную резку без деформации материала.
5. Специальные проводящие материалы
Магниевые сплавы, цинковые сплавы: Подходят для лёгких автомобильных и электронных компонентов; совместимы с бесконтактной обработкой методом WEDM, что позволяет избежать растрескивания хрупких отливок.
Процессы обработки поверхности изделий методом WEDM
1. Сглаживание поверхности и устранение дефектов
- Удаление заусенцев и полировка: Ручная полировка, ультразвуковая полировка или абразивная обработка потоком (AFM) для удаления рекристаллизованных слоёв и микрозаусенцев, улучшения гладкости поверхности прецизионных компонентов.
- Химическое травление: Устраняет зону термического влияния (HAZ) на поверхности заготовки, повышая коррозионную стойкость и однородность поверхности форм и деталей для аэрокосмической промышленности.
2. Упрочнение и защитное покрытие
- Гальваническое покрытие и PVD-покрытие: Гальваническое покрытие (никель, хром) или PVD- покрытие (нитрид титана) для нанесения защитного слоя, повышения износостойкости и увеличения срока службы инструментов и механических деталей.
- Анодирование: Применимо к алюминиевым, титановым и магниевым сплавам; образует плотную, износостойкую оксидную плёнку, повышая коррозионную стойкость и обеспечивая возможность индивидуального окрашивания для эстетических и функциональных потребностей.
3. Снятие напряжений и стабильность размеров
- Термическая обработка: Низкотемпературный отжиг для снятия остаточных напряжений после обработки, предотвращения деформации и обеспечения стабильности размеров высокоточных компонентов из сплавов.
Ознакомиться с набором инструментовЧасто задаваемые вопросы о WEDM (FAQ)
Какова минимальная толщина деталей, которые можно обрабатывать методом WEDM?
expand_less expand_moreО: WEDM может обрабатывать детали толщиной от 0,1 мм до 500 мм в зависимости от конфигурации станка и материала заготовки.
Может ли WEDM обрабатывать непроводящие материалы?
expand_less expand_moreО: Нет, WEDM основана на электроэрозионном искровом разряде, поэтому работает только с токопроводящими материалами, такими как металлы и металлические композиты.
Как улучшить качество поверхности деталей после обработки WEDM?
expand_less expand_moreО: Оптимизируйте параметры обработки (уменьшите энергию разряда, снизьте скорость проволоки) и применяйте постобработку, например ультразвуковую полировку или химическое травление.
Каков типичный допуск при обработке WEDM?
expand_less expand_moreО: Высокоточная обработка WEDM обеспечивает допуск ±0,001–±0,005 мм, что подходит для аэрокосмических, медицинских компонентов и прецизионных деталей пресс-форм.
Вызывает ли WEDM деформацию заготовки?
expand_less expand_moreО: Деформация минимальна, поскольку WEDM является бесконтактным процессом без силы резания; низкотемпературный отжиг после обработки может дополнительно устранить остаточные напряжения.

Получите онлайн-расчёт стоимости и анализ конструкции для литья под давлением уже сегодня.