
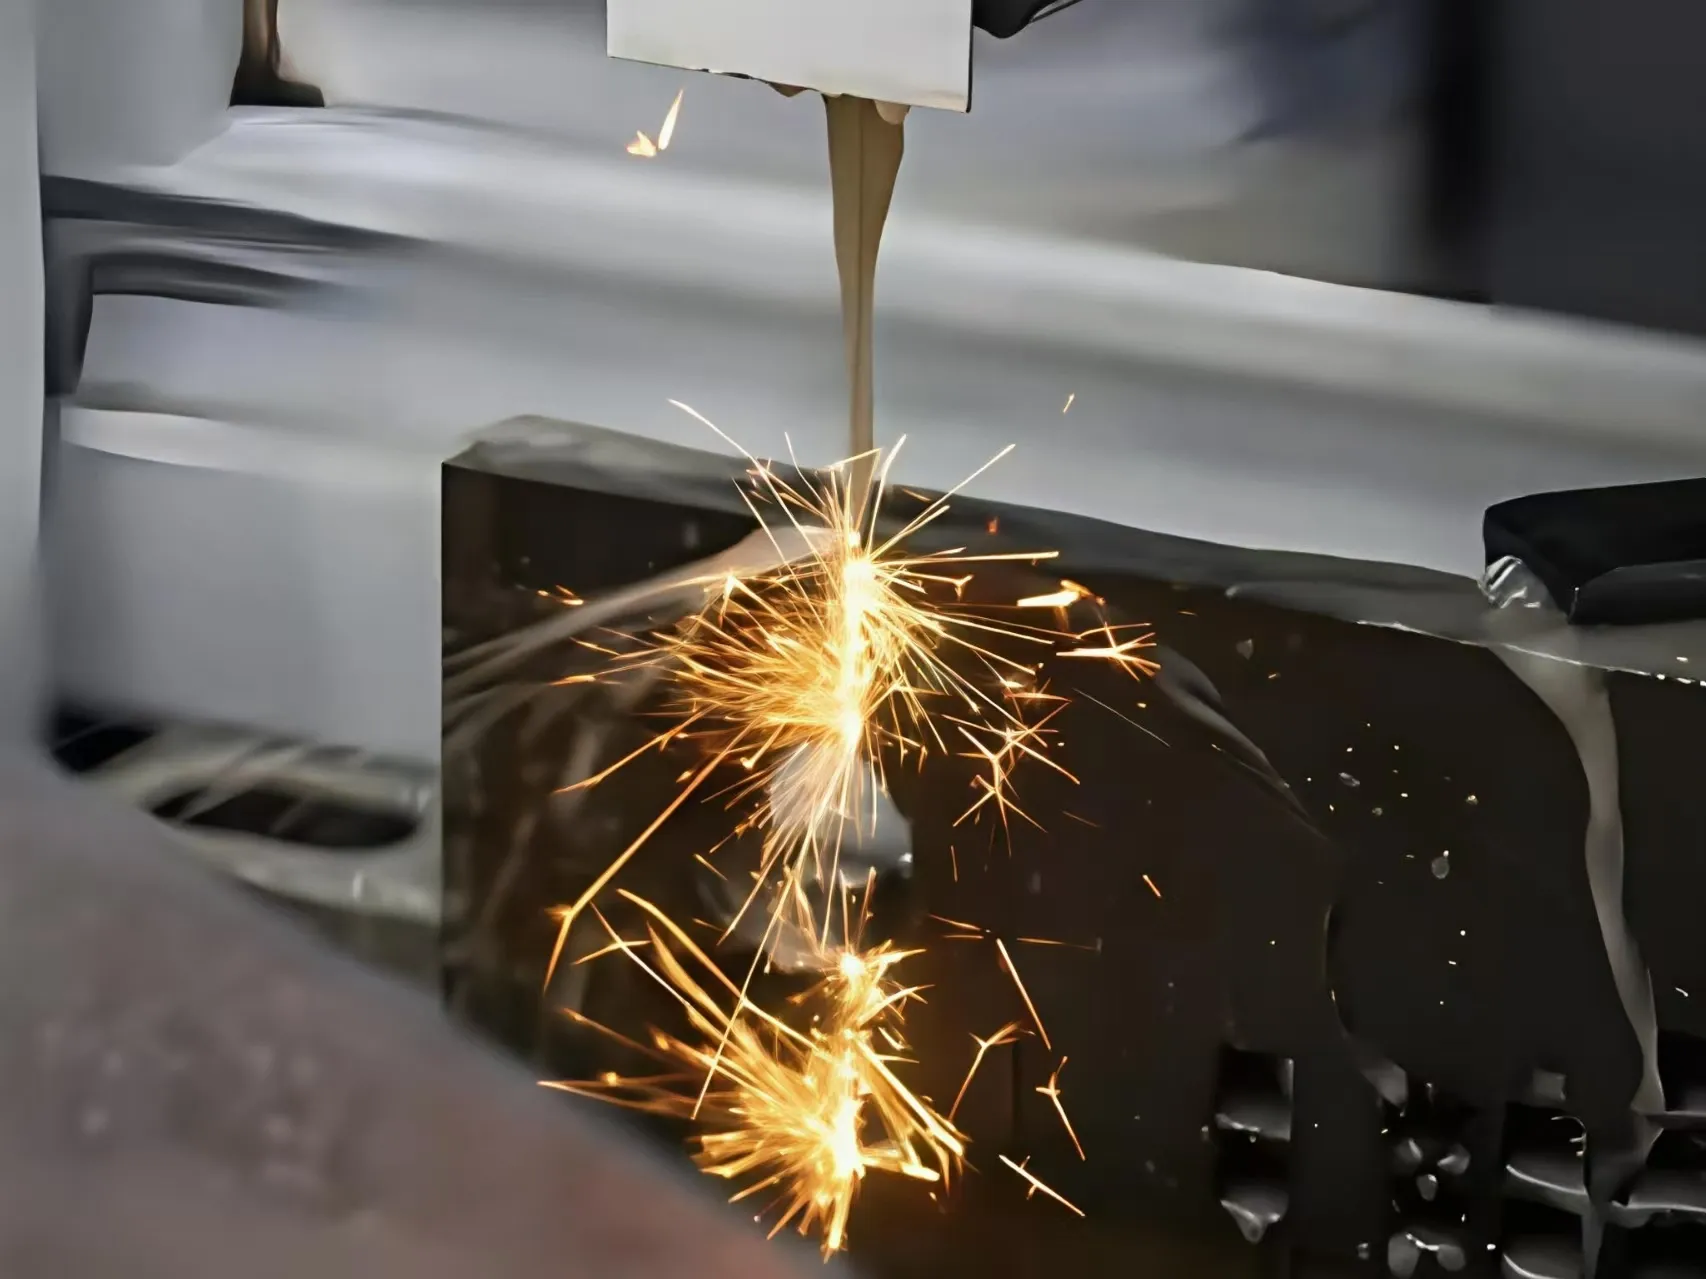
Usinage par électroérosion à fil
Anxin Precision s’appuie sur un usinage par électroérosion à fil (WEDM) avancé pour fabriquer des composants de haute précision destinés aux secteurs de l’aérospatiale, du médical, de l’électronique et de l’automobile. Notre procédé WEDM permet l’usinage sans contact de matériaux durs et fragiles ainsi que de géométries complexes, avec une précision au micron et un excellent état de surface. Grâce à nos capacités de personnalisation OEM/ODM et à nos solutions économiques, nous transformons vos besoins de conception complexes en pièces fiables et de haute qualité.
Obtenir un devisComment réaliser un usinage par électroérosion à fil (WEDM) ?
1. Mise en place de la pièce & de l’électrode-fil
Fixez la pièce conductrice sur la table de la machine WEDM, puis faites passer une électrode-fil fine et se déplaçant en continu (généralement en laiton ou en cuivre) à travers un trou de départ prépercé ou le long de la trajectoire de coupe souhaitée.
2. Configuration des paramètres
Réglez les paramètres d’usinage essentiels, notamment la tension de décharge, le courant, la vitesse d’avance du fil et le débit du liquide diélectrique, en fonction du matériau de la pièce (par exemple, le tungstène ou l’acier) et de la précision souhaitée.
3. Décharge & exécution de la coupe
Immergez la pièce et le fil dans un liquide diélectrique afin de refroidir la zone et d’évacuer les débris ; la machine génère des étincelles électriques contrôlées entre le fil et la pièce pour éroder le matériau, tandis que le système CNC guide le fil en suivant la trajectoire programmée pour réaliser un façonnage précis.
4. Finition post-usinage
Après le processus de coupe, retirez la pièce et procédez au nettoyage et à l’ébavurage afin d’éliminer les débris résiduels et de garantir que la pièce répond aux exigences en matière d’état de surface et de tolérances dimensionnelles.
Structures de la WEDM
1. Système d’électrode-fil :Se compose d’un fil conducteur fin (laiton/cuivre), de bobines de fil, de tendeurs et de guides, garantissant un déplacement stable et continu du fil pendant l’usinage.
2. Fixation et table de la pièce :Une table de précision à commande CNC équipée de brides pour maintenir la pièce, permettant un positionnement multiaxe pour des trajectoires de coupe complexes.
3. Unité de fluide diélectrique :Comprend un réservoir, une pompe et des buses pour faire circuler et pulvériser le fluide diélectrique, refroidissant la zone d’usinage et évacuant les débris.
4. Armoire de commande CNC :Le module de commande central qui stocke les programmes de coupe, ajuste les paramètres d’usinage et entraîne les mouvements du fil et de la table pour un façonnage de haute précision.
Principes de la WEDM
1. La technologie WEDM d’Anxin Precision exploite l’érosion thermique par étincelles pour couper des matériaux conducteurs durs avec une précision de l’ordre du micron, sans aucun contact physique.
2. Notre système de fluide diélectrique assure un refroidissement et une évacuation efficaces des débris, offrant un état de surface supérieur pour les composants complexes.
3. Le déplacement guidé par CNC du fil permet de façonner avec précision des géométries complexes, en répondant aux exigences de tolérances les plus strictes de la fabrication haut de gamme.
Principaux avantages de la technologie WEDM
1. Usinage sans contact
L’absence de contact physique direct entre le fil et la pièce élimine l’usure de l’outil et la déformation, ce qui est idéal pour les composants à parois minces ou fragiles.
2. Haute précision & tolérance
Atteint une précision de l’ordre du micron et des tolérances dimensionnelles serrées, permettant de découper des géométries complexes telles que des fentes étroites et des angles vifs.
3. Compatibilité avec divers matériaux
Usine des matériaux durs et conducteurs (par ex. le tungstène, le titane et l’acier trempé) difficiles à usiner avec des méthodes conventionnelles.
4. État de surface supérieur
Réduit les besoins de post-traitement grâce à une surface lisse, en diminuant les bavures et les contraintes résiduelles sur les pièces finies.
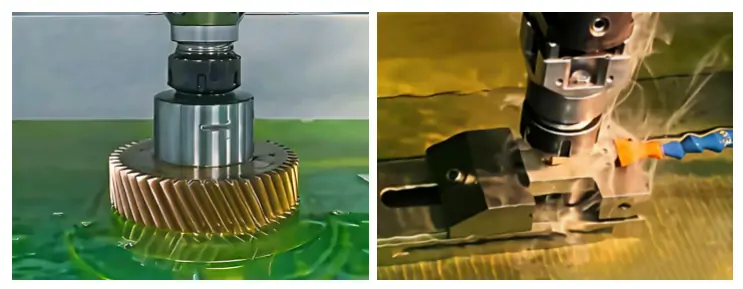
Classification de la WEDM
1. Selon la précision d’usinage : WEDM conventionnelle & WEDM de haute précision
- La WEDM conventionnelle est économique pour les pièces industrielles générales présentant des exigences de tolérance modérées, et convient à la production en série de composants simples à moyennement complexes.
- La WEDM de haute précision est équipée de systèmes CNC avancés et d’un contrôle ultrastable de la tension du fil, atteignant une précision de l’ordre du micron, idéale pour les composants aéronautiques, médicaux et les moules de précision.
2. Selon le mode de déplacement du fil : électroérosion à fil à commande numérique (WEDM) & électroérosion à fil avec recyclage (WEDM-R)
- CN La WEDM utilise un fil de laiton ou de cuivre à usage unique, qui se déplace en continu et est jeté après utilisation, garantissant des performances de coupe constantes pour l'usinage à grande échelle.
- La WEDM-R adopte un système de recyclage du fil afin de réutiliser le fil-électrode, réduisant ainsi les coûts des matériaux tout en maintenant une bonne précision pour les projets en petites séries sensibles aux coûts.
3. Selon le type de fluide diélectrique : WEDM à base d’eau & WEDM à base d’huile
- La WEDM à base d’eau utilise de l’eau déionisée comme fluide diélectrique, offrant un refroidissement rapide et un nettoyage efficace des débris ; il s’agit du choix le plus courant pour la plupart des opérations d’usinage de métaux conducteurs.
- La WEDM à base d’huile utilise une huile isolante, offrant une meilleure finition de surface et une usure réduite de l’électrode, ce qui convient à l’usinage de matériaux extrêmement durs tels que le carbure de tungstène.
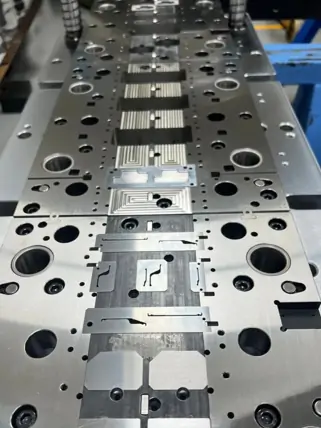
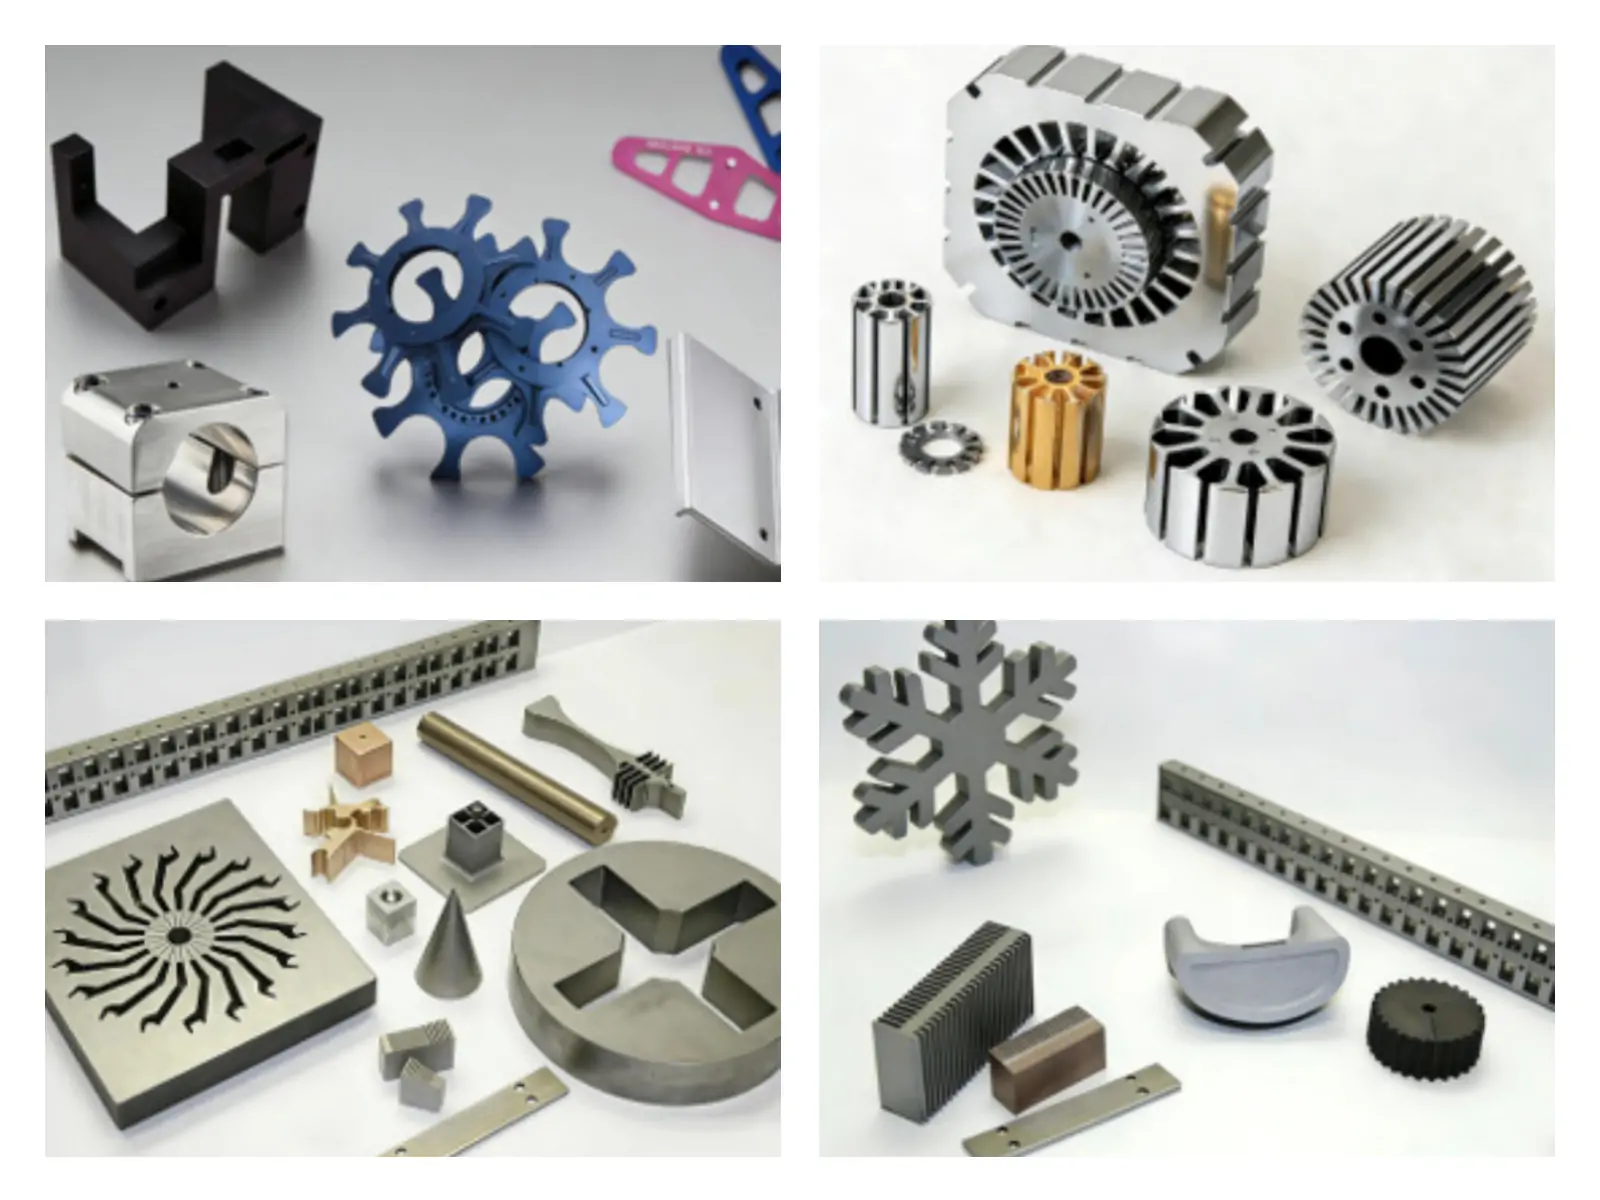
Composants typiques et secteurs d’application de la WEDM
1. Composants de précision typiques
- Pièces de moules et matrices :Broches de noyau, inserts de cavité, moules de fonderie sous pression et matrices d’emboutissage progressif aux contours complexes.
- Pièces aéronautiques :Orifices de refroidissement des aubes de turbine, composants de tuyères de moteurs et supports structurels légers.
- Dispositifs médicaux :Lames d’instruments chirurgicaux, composants d’implants orthopédiques et micro-forets pour instruments dentaires.
- Pièces de machines de précision :Dents d’engrenage, cannelures et micro-rainures pour équipements de mesure de haute précision.
2. Principaux secteurs d’application
- Fabrication de moules et matrices :L’application la plus répandue, permettant de fabriquer des géométries de moules complexes difficiles à usiner avec des méthodes conventionnelles.
- Aéronautique et défense :Production de composants en alliages à haute résistance et résistants à la chaleur, soumis à des exigences strictes en matière de tolérances.
- Fabrication de dispositifs médicaux :Fabrication de pièces métalliques biocompatibles avec une précision de l’ordre du micromètre pour les instruments chirurgicaux et les implants.
- Électronique et semi-conducteurs :Fabrication de cadres de connexion, de broches de connecteurs et de composants à microélectrodes de précision.
- Industrie automobile :Usinage de buses d’injecteurs de carburant, de pignons de transmission et de composants de capteurs pour véhicules haute performance.
Matériaux adaptés au traitement par électroérosion à fil (WEDM)
1. Aciers alliés à haute résistance
Acier à outils, acier à matrices, acier rapide (HSS) :Idéal pour les composants de moules/matrices nécessitant une résistance à l’usure et une dureté élevées ; garantit une longue durée de vie pour les matrices d’emboutissage et d’injection.
2. Superalliages résistants à la chaleur
Alliages de titane, alliages à base de nickel (p. ex. Inconel, Hastelloy) :Utilisés pour les pièces de moteurs aéronautiques et les composants haute température ; résistent à des contraintes thermiques et mécaniques extrêmes.
3. Métaux trempés et composites
Carbure, cermet, composites métalliques frittés :Adaptés aux outils de coupe et aux pièces mécaniques de précision ; préservent leur intégrité structurelle même dans des conditions d’usinage à forte charge.
4. Métaux non ferreux conducteurs
Cuivre, laiton, alliages d’aluminium :Utilisés pour les composants électriques et les pièces structurelles légères aux formes complexes ; permettent une découpe rapide et précise sans déformation du matériau.
5. Matériaux conducteurs spéciaux
Alliages de magnésium, alliages de zinc :Adaptés aux composants automobiles et électroniques légers ; compatibles avec l’usinage sans contact de l’électroérosion à fil (WEDM), afin d’éviter la fissuration des pièces moulées fragiles.
Procédés de traitement de surface pour les produits usinés par WEDM
1. Lissage de surface et élimination des défauts
- Ébavurage & polissage :Polissage manuel, polissage ultrasonique, ou usinage par flux abrasif (AFM) pour éliminer les couches refondues et les micro-bavures, améliorant la douceur de surface des composants de précision.
- Gravure chimique :Élimine la zone affectée par la chaleur (HAZ) à la surface de la pièce, améliorant la résistance à la corrosion et l’uniformité de surface pour les pièces de moules et les composants aéronautiques.
2. Renforcement & revêtement protecteur
- Galvanoplastie & revêtement PVD :Galvanoplastie (nickel, chrome) ou revêtement PVD (nitrure de titane) pour ajouter une couche protectrice, augmenter la résistance à l’usure et prolonger la durée de vie des outils et des pièces mécaniques.
- Anodisation :Applicable aux alliages d’aluminium, de titane et de magnésium ; forme un film d’oxyde dense et résistant à l’usure, améliorant la résistance à la corrosion et permettant une coloration personnalisable pour répondre aux besoins esthétiques et fonctionnels.
3. Soulagement des contraintes & stabilité dimensionnelle
- Traitement thermique :Recuit à basse température pour soulager les contraintes résiduelles d’usinage, prévenir les déformations et garantir la stabilité dimensionnelle des composants en alliage de haute précision.
Découvrez la boîte à outilsQuestions fréquemment posées (FAQ) sur la WEDM
Quelle est l’épaisseur minimale des pièces que la WEDM peut usiner ?
expand_less expand_moreR : La WEDM peut usiner des pièces d’une épaisseur minimale de 0.1 mm et maximale de 500 mm, selon la configuration de la machine et le matériau de la pièce.
La WEDM peut-elle usiner des matériaux non conducteurs ?
expand_less expand_moreR : Non, la WEDM repose sur l’érosion par étincelles électriques, elle ne fonctionne donc qu’avec des matériaux conducteurs tels que les métaux et les composites métalliques.
Comment améliorer l’état de surface des pièces usinées par WEDM ?
expand_less expand_moreA : Optimisez les paramètres d’usinage (réduisez l’énergie de décharge et ralentissez la vitesse du fil) et appliquez un post-traitement tel qu’un polissage ultrasonique ou une attaque chimique.
Quelle est la tolérance typique de l’usinage WEDM ?
expand_less expand_moreA : L’usinage WEDM de haute précision atteint une tolérance de ±0.001–±0.005 mm, adaptée aux composants aéronautiques, médicaux et aux moules de précision.
Le WEDM provoque-t-il une déformation de la pièce ?
expand_less expand_moreA : Une déformation minimale se produit, car le WEDM est un procédé sans contact et sans effort de coupe ; un post-traitement de recuit à basse température peut également éliminer les contraintes résiduelles.

Obtenez dès aujourd’hui un devis en ligne et une analyse de conception pour le moulage par injection.