
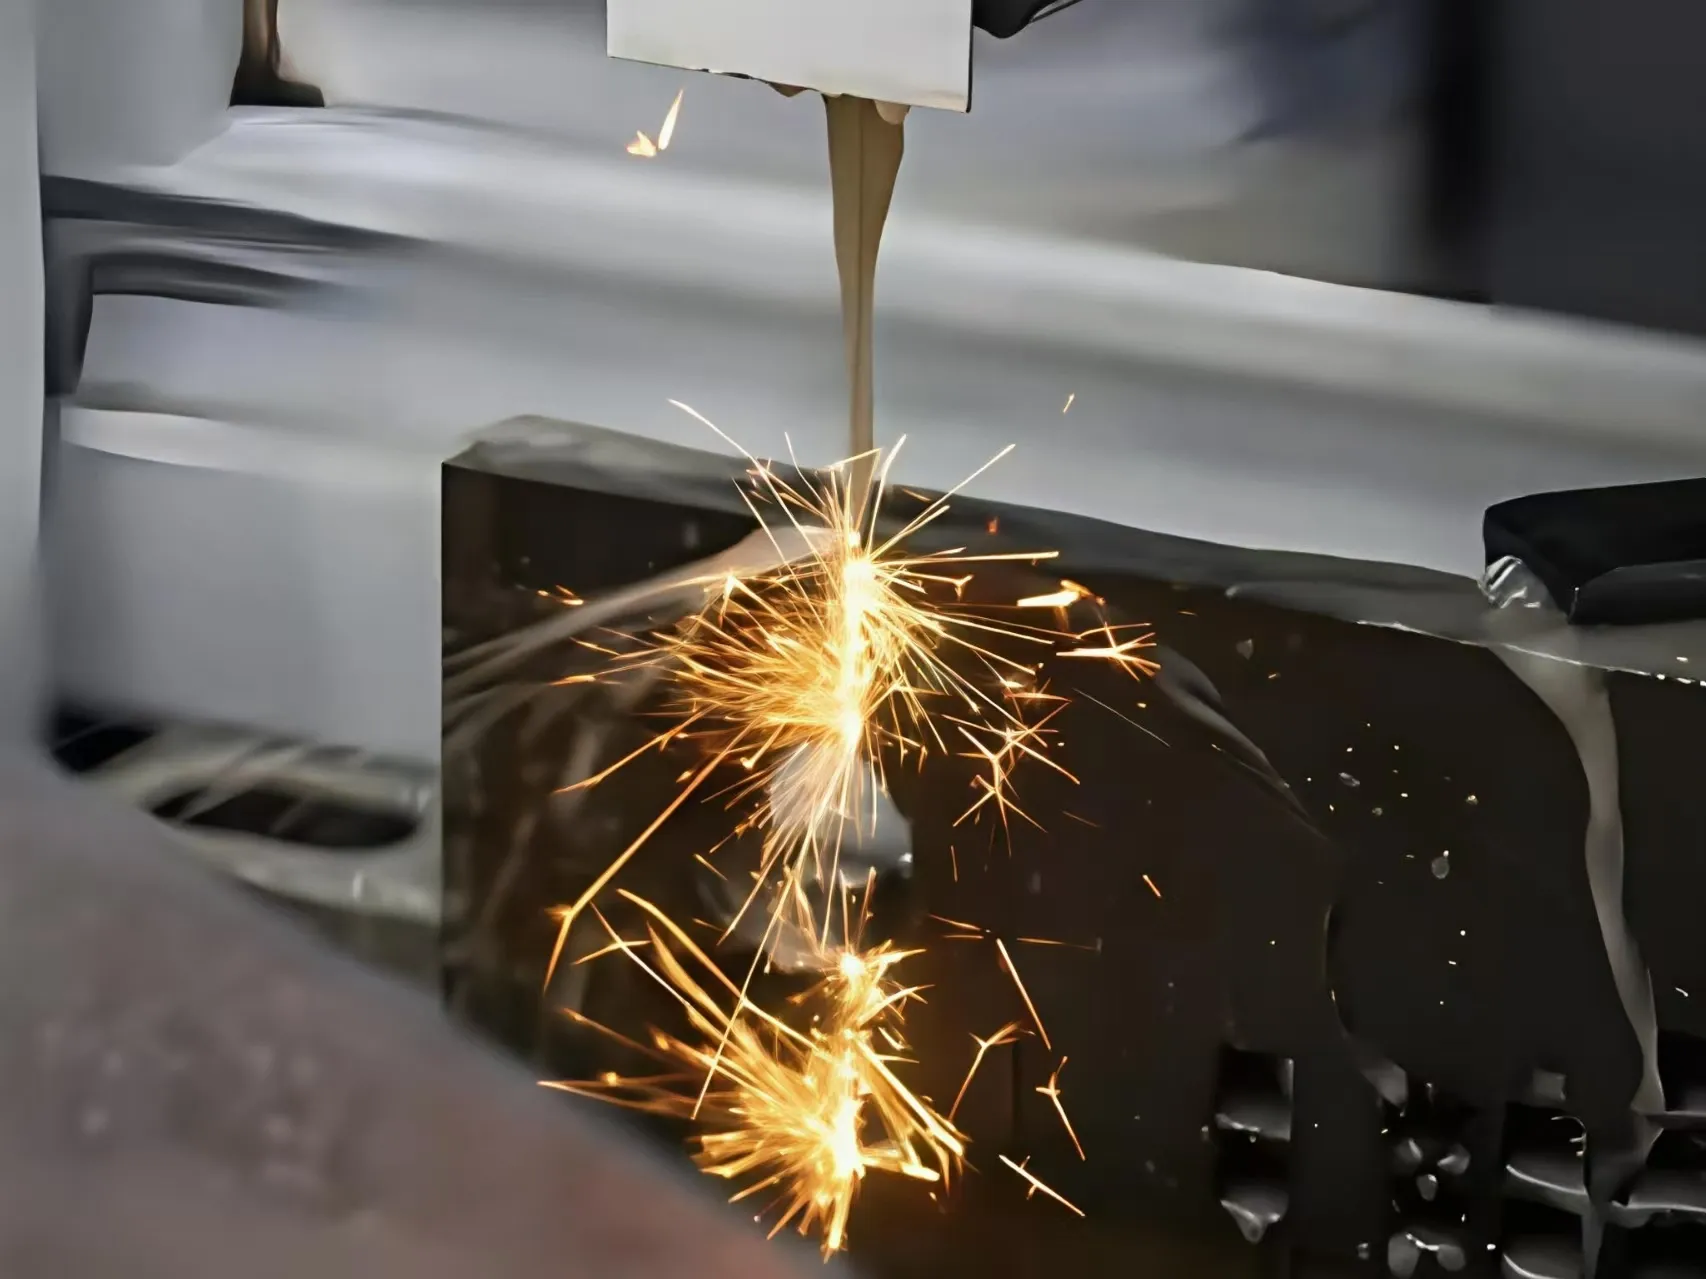
Drahtfunkenerosionsbearbeitung
Anxin Precision nutzt fortschrittliche Drahtfunkenerosionsbearbeitung (WEDM), um hochpräzise Komponenten für die Luft- und Raumfahrt-, Medizin-, Elektronik- und Automobilindustrie zu fertigen. Unser WEDM-Verfahren ermöglicht die berührungslose Bearbeitung harter, spröder Materialien und komplexer Geometrien und liefert Genauigkeit im Mikrometerbereich sowie eine hervorragende Oberflächengüte. Gestützt auf OEM/ODM-Anpassungsfähigkeiten und kosteneffiziente Lösungen verwandeln wir Ihre komplexen Designanforderungen in zuverlässige, hochwertige Teile.
Angebot anfordernWie wird die Drahtfunkenerosionsbearbeitung (WEDM) umgesetzt?
1. Einrichtung von Werkstück & Drahtelektrode
Befestigen Sie das leitfähige Werkstück auf dem Maschinentisch der WEDM-Anlage und fädeln Sie eine dünne, kontinuierlich bewegte Drahtelektrode (üblicherweise Messing oder Kupfer) durch ein vorgebohrtes Startloch oder entlang der Zielschneidebahn.
2. Parameter konfiguration
Legen Sie kritische Bearbeitungsparameter fest, darunter Entladungsspannung, Strom, Drahtvorschubgeschwindigkeit und Durchflussrate des Dielektrikums, abhängig vom Werkstückmaterial (z. B. Wolfram, Stahl) und der gewünschten Präzision.
3. Entladung & Schnittausführung
Tauchen Sie das Werkstück und den Draht in dielektrisches Fluid ein, um den Bereich zu kühlen und Späne wegzuspülen; die Maschine erzeugt kontrollierte elektrische Funken zwischen Draht und Werkstück, um Material abzutragen, während das CNC-System den Draht entlang der programmierten Bahn für eine präzise Formgebung führt.
4. Nachbearbeitung Finishbearbeitung
Entfernen Sie nach dem Schneidvorgang das Werkstück und führen Sie Reinigung und Entgraten durch, um restliche Späne zu beseitigen, damit das Teil die geforderten Oberflächengüte- und Maßtoleranzstandards erfüllt.
Aufbau der WEDM
1. Drahtelektrodensystem:Besteht aus einem dünnen leitfähigen Draht (Messing/Kupfer), Drahtspulen, Spannvorrichtungen und Führungen, die eine stabile, kontinuierliche Drahtbewegung während der Bearbeitung gewährleisten.
2. Werkstückspannvorrichtung & Tisch:Ein präziser CNC-gesteuerter Tisch mit Klemmen zur Fixierung des Werkstücks, der eine mehrachsige Positionierung für komplexe Schneidbahnen ermöglicht.
3. Dielektrikum-Flüssigkeitseinheit:Enthält einen Vorratsbehälter, eine Pumpe und Düsen zum Umwälzen und Sprühen von Dielektrikum-Flüssigkeit, wodurch die Bearbeitungszone gekühlt und Späne abgespült werden.
4. CNC-Steuerungsschrank:Das zentrale Steuermodul, das Schneidprogramme speichert, Bearbeitungsparameter anpasst und die Draht- und Tischbewegungen für hochpräzise Formgebung steuert.
Prinzipien der WEDM
1. Die WEDM von Anxin Precision nutzt thermische Funkenerosion, um harte leitfähige Materialien mit Präzision im Mikrometerbereich zu schneiden, ohne physischen Kontakt.
2. Unser Dielektrikum-Flüssigkeitssystem gewährleistet effiziente Kühlung und Abfuhr von Ablagerungen und liefert eine hervorragende Oberflächengüte für komplexe Bauteile.
3. CNC-gesteuerte Drahtbewegung ermöglicht die präzise Formgebung komplexer Geometrien und erfüllt die strengsten Toleranzanforderungen der High-End-Fertigung.
Hauptvorteile der WEDM-Technologie
1. Berührungslose Bearbeitung
Kein direkter physischer Kontakt zwischen Draht und Werkstück beseitigt Werkzeugverschleiß und -verformung, ideal für dünnwandige oder empfindliche Bauteile.
2. Hohe Präzision & Toleranz
Erzielt Genauigkeit im Mikrometerbereich und enge Maßtoleranzen und kann komplexe Geometrien wie schmale Schlitze und scharfe Ecken schneiden.
3. Vielseitige Materialkompatibilität
Bearbeitet harte, leitfähige Materialien (z. B. Wolfram, Titan, gehärteter Stahl), die mit konventionellen Methoden schwierig zu bearbeiten sind.
4. Hervorragende Oberflächengüte
Minimiert den Nachbearbeitungsbedarf durch glatte Oberflächenqualität und reduziert Grate und Eigenspannungen an fertigen Teilen.
Klassifizierung der WEDM
1. Nach Bearbeitungspräzision: Konventionelle WEDM & Hochpräzisions-WEDM
- Konventionelle WEDM ist kosteneffizient für allgemeine Industrieteile mit moderaten Toleranzanforderungen und eignet sich für die Serienfertigung einfacher bis mittelkomplexer Bauteile.
- Hochpräzisions-WEDM verfügt über fortschrittliche CNC-Systeme und ultrastabile Drahtspannungskontrolle und erreicht Genauigkeit im Mikrometerbereich, ideal für Luft- und Raumfahrt, Medizintechnik und Präzisionsformkomponenten.
2. Nach Drahtbewegungsmodus: NC-WEDM & Draht- Funkenerosionsbearbeitung mit Recycling (WEDM-R)
- NC-WEDM verwendet Einwegdraht aus Messing oder Kupfer, der sich kontinuierlich bewegt und nach Gebrauch entsorgt wird, wodurch eine gleichbleibende Schnittleistung bei der Bearbeitung großer Stückzahlen gewährleistet wird.
- WEDM-R nutzt ein Drahtrecyclingsystem zur Wiederverwendung des Elektrodendrahts, wodurch Materialkosten gesenkt werden und gleichzeitig eine gute Präzision für kleine, kostensensitive Projekte erhalten bleibt.
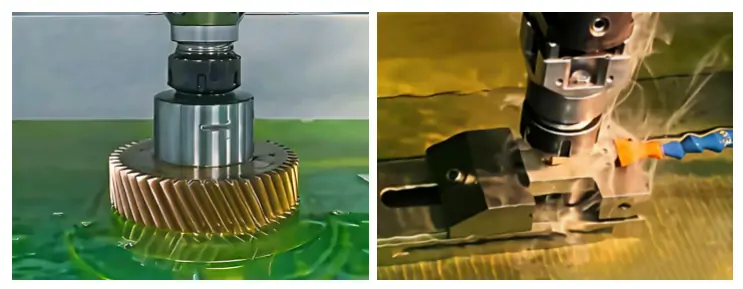
3. Nach Art des Dielektrikums: wasserbasierte WEDM & ölbasierte WEDM
- Wasserbasierte WEDM verwendet deionisiertes Wasser als Dielektrikum, bietet eine schnelle Kühlung und effiziente Schmutzentfernung und ist die gebräuchlichste Wahl für die meisten Bearbeitungen leitfähiger Metalle.
- Ölbasierte WEDM verwendet Isolieröl, liefert eine bessere Oberflächengüte und weniger Elektrodenverschleiß und eignet sich für die Bearbeitung extrem harter Materialien wie Wolframcarbid.
Typische Komponenten & Anwendungsbranchen der WEDM
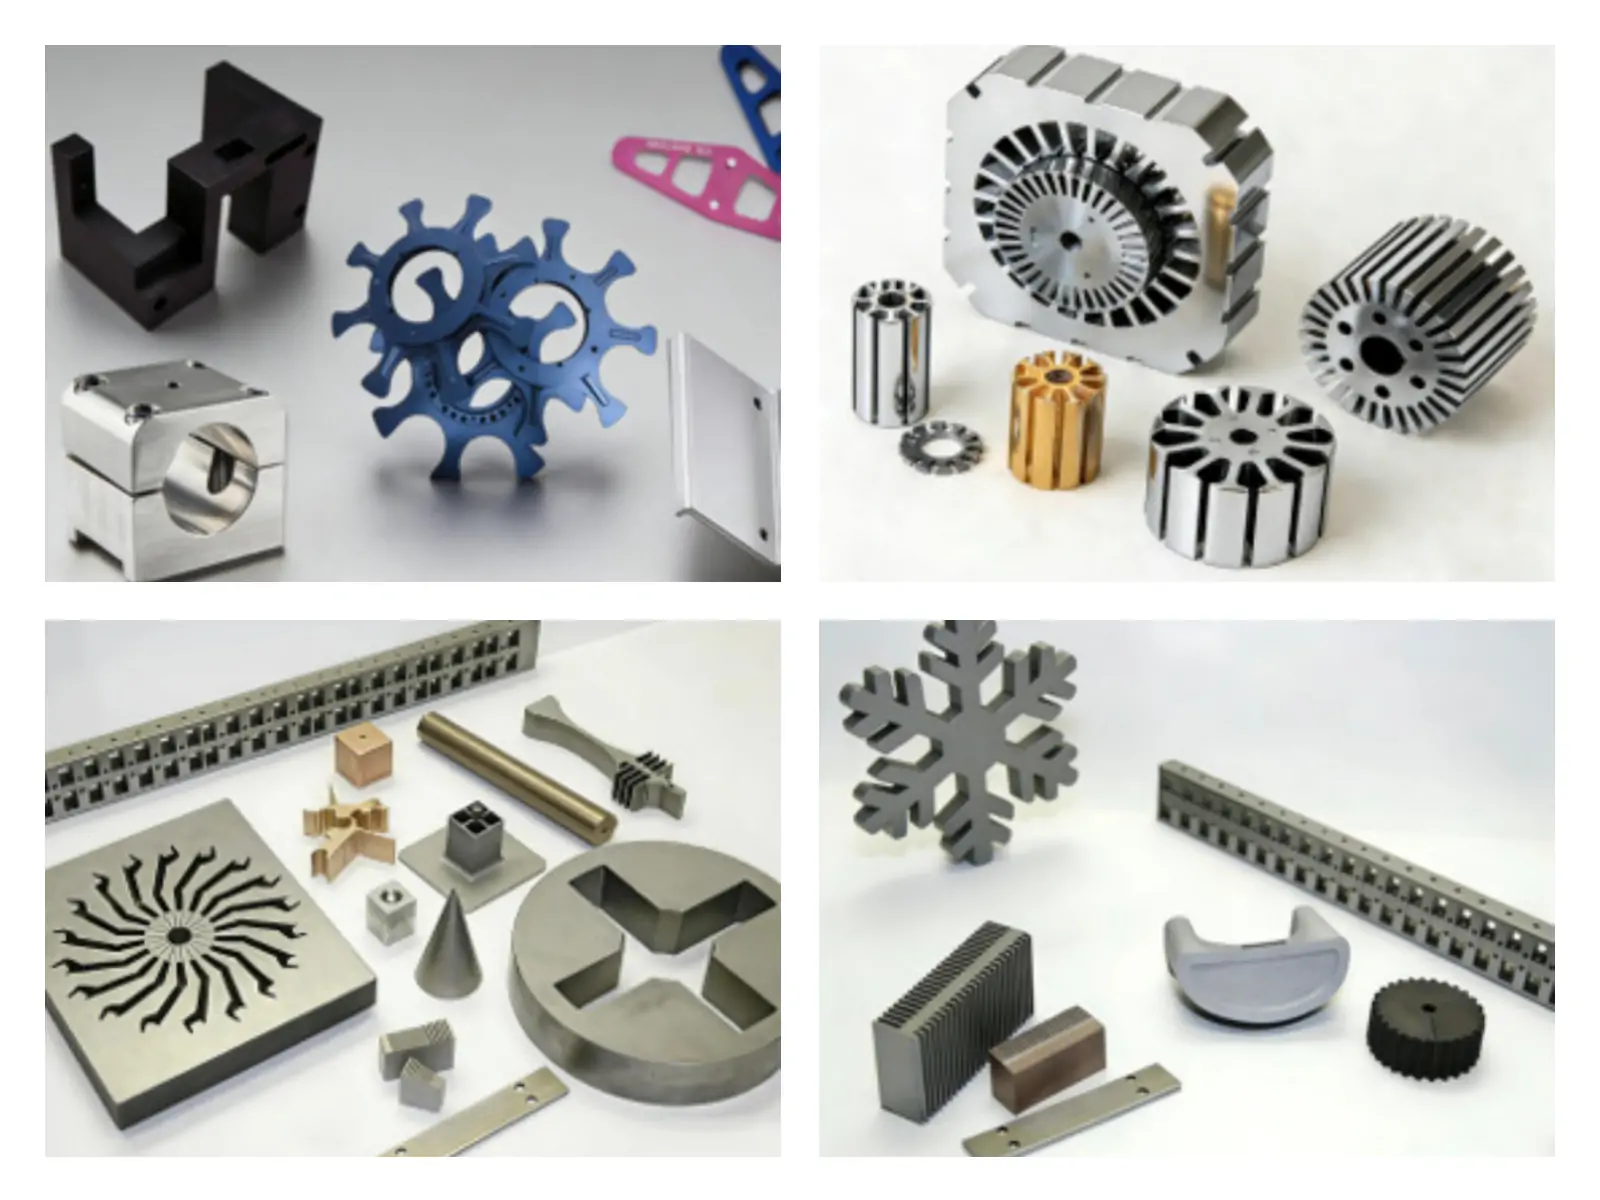
1. Typische Präzisionskomponenten
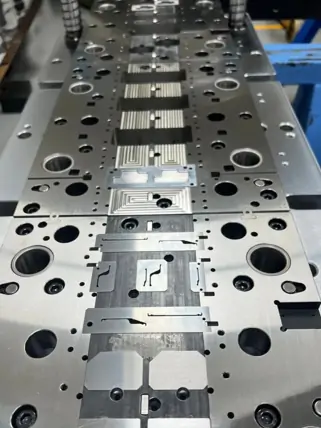
- Formen & Werkzeugteile:Kernstifte, Kavitätseinsätze, Druckgussformen und Folgestanzwerkzeuge mit komplexen Konturen.
- Luft- und Raumfahrtteile:Kühlbohrungen für Turbinenschaufeln, Triebwerksdüsenkomponenten und leichte Strukturhalterungen.
- Medizingeräte:Klingen für chirurgische Instrumente, orthopädische Implantatkomponenten und Mikrobohrer für Dentalwerkzeuge.
- Präzisionsmaschinenteile:Zahnradzähne, Verzahnungen und Mikroschlitze für hochpräzise Messgeräte.
2. Wichtige Anwendungsbranchen
- Formen- & Werkzeugbau:Die dominierende Anwendung, die die Fertigung komplexer Formgeometrien ermöglicht, die mit konventionellen Methoden schwer zu bearbeiten sind.
- Luft- und Raumfahrt & Verteidigung:Herstellung von hochfesten, hitzebeständigen Legierungskomponenten mit strengen Toleranzanforderungen.
- Herstellung medizinischer Geräte:Fertigung biokompatibler Metallteile mit Mikropräzision für chirurgische Instrumente und Implantate.
- Elektronik & Halbleiter:Herstellung von Präzisions-Leiterrahmen, Steckverbinderstiften und Mikroelektrodenkomponenten.
- Automobilindustrie:Bearbeitung von Kraftstoffeinspritzdüsen, Getriebezahnrädern und Sensorkomponenten für Hochleistungsfahrzeuge.
Für die WEDM-Bearbeitung geeignete Materialien
1. Hochfeste Legierungsstähle
Werkzeugstahl, Formenstahl, Schnellarbeitsstahl (HSS):Ideal für Formen-/Matrizenkomponenten, die Verschleißfestigkeit und Härte erfordern; gewährleistet eine lange Lebensdauer für Stanz- und Spritzgussformen.
2. Hitzebeständige Superlegierungen
Titanlegierungen, Nickelbasislegierungen (z. B. Inconel, Hastelloy):Eingesetzt in Triebwerksteilen der Luft- und Raumfahrt und Hochtemperaturkomponenten; widersteht extremer thermischer und mechanischer Beanspruchung.
3. Gehärtete Metalle & Verbundwerkstoffe
Hartmetall, Cermet, gesinterte Metallverbundwerkstoffe:Geeignet für Schneidwerkzeuge und Präzisionsbauteile; erhält die strukturelle Integrität auch bei Bearbeitungsszenarien mit hoher Belastung.
4. Leitfähige Nichteisenmetalle
Kupfer, Messing, Aluminiumlegierungen:Eingesetzt in elektrischen Komponenten und leichten Strukturbauteilen mit komplexen Formen; ermöglicht schnelles, präzises Schneiden ohne Materialverformung.
5. Spezielle leitfähige Materialien
Magnesiumlegierungen, Zinklegierungen:Geeignet für leichte Automobil- und Elektronikkomponenten; kompatibel mit der berührungslosen Bearbeitung des Drahterodierens, um Rissbildung bei spröden Gussteilen zu vermeiden.
Oberflächenbehandlungsverfahren für WEDM-Produkte
1. Oberflächenglättung & Defektentfernung
- Entgraten & Polieren:Manuelles Polieren, Ultraschallpolieren oder abrasives Strömungsschleifen (AFM), um Wiederaufschmelzschichten und Mikrograte zu entfernen, wodurch die Oberflächenglätte für Präzisionsbauteile verbessert wird.
- Chemisches Ätzen:Beseitigt die wärmebeeinflusste Zone (HAZ) auf der Werkstückoberfläche, verbessert die Korrosionsbeständigkeit und Oberflächengleichmäßigkeit für Formen- und Luftfahrtteile.
2. Verfestigung & Schutzbeschichtung
- Galvanisieren & PVD-Beschichtung:Galvanisieren (Nickel, Chrom) oder PVD- Beschichtung (Titannitrid), um eine Schutzschicht aufzubringen, die Verschleißfestigkeit zu erhöhen und die Lebensdauer von Werkzeugen und mechanischen Bauteilen zu verlängern.
- Anodisieren:Anwendbar auf Aluminium-, Titan- und Magnesiumlegierungen; bildet einen dichten, verschleißfesten Oxidfilm, verbessert die Korrosionsbeständigkeit und ermöglicht anpassbare Einfärbung für ästhetische und funktionale Anforderungen.
3. Spannungsabbau & Maßhaltigkeit
- Wärmebehandlung:Niedrigtemperaturglühen zum Abbau von Restspannungen aus der Bearbeitung, wodurch Verformung verhindert und die Maßhaltigkeit von hochpräzisen Legierungsbauteilen gewährleistet wird.
Entdecken Sie das ToolkitHäufig gestellte Fragen (FAQs) zu WEDM
Was ist die Mindestdicke von Teilen, die WEDM bearbeiten kann?
weniger anzeigen mehr anzeigenA: WEDM kann Teile mit einer Dicke von nur 0,1 mm bis zu 500 mm bearbeiten, abhängig von der Maschinenkonfiguration und dem Werkstückmaterial.
Kann WEDM nichtleitende Materialien bearbeiten?
weniger anzeigen mehr anzeigenA: Nein, WEDM beruht auf elektrischer Funkenentladung und funktioniert daher nur mit leitfähigen Materialien wie Metallen und Metallverbundwerkstoffen.
Wie lässt sich die Oberflächengüte von WEDM-Teilen verbessern?
weniger anzeigen mehr anzeigenA: Optimieren Sie die Bearbeitungsparameter (geringere Entladeenergie, langsamere Drahtgeschwindigkeit) und wenden Sie eine Nachbearbeitung wie Ultraschallpolieren oder chemisches Ätzen an.
Was ist die typische Toleranz bei der WEDM-Bearbeitung?
weniger anzeigen mehr anzeigenA: Hochpräzises WEDM erreicht eine Toleranz von ±0,001–±0,005 mm und eignet sich für Luft- und Raumfahrt, Medizintechnik und Präzisionsformkomponenten.
Verursacht WEDM Verformungen am Werkstück?
weniger anzeigen mehr anzeigenA: Minimale Verformung tritt auf, weil WEDM ein berührungsloser Prozess ohne Schnittkraft ist; eine Nachbearbeitung durch Tieftemperaturglühen kann zusätzlich Restspannungen beseitigen.

Holen Sie sich noch heute ein Online-Angebot und eine Designanalyse für den Spritzguss.